

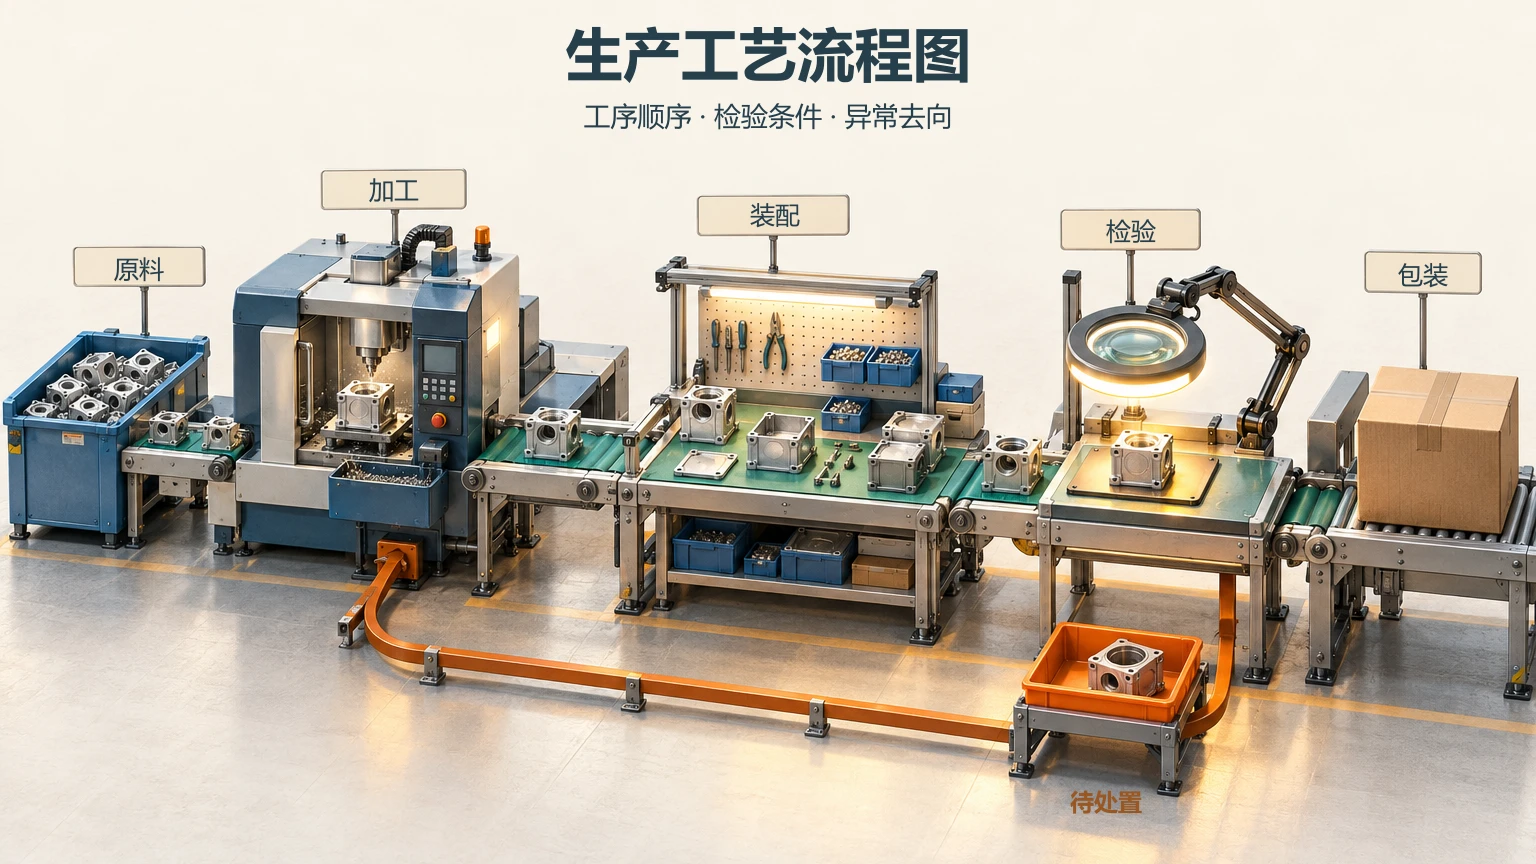
生产工艺流程图用图形说明原料怎样经过加工、装配和检验,最终变成可交付的产品。一张能用于沟通的图,不仅要画出正常生产顺序,还要交代投入什么、产出什么、什么条件下进入下一步,以及不合格品往哪里走。
下面从定义、应用、五类模板、常用符号和绘制方法展开。整理自己的生产过程时,可以用Boardmix在线流程图工具把工序、判断和物料流向放到同一画布,再与现场人员逐步核对。
1. 什么是生产工艺流程图
生产工艺流程图是一种图形化的表示方式,用于显示产品制造或加工过程中的各个步骤、操作和关键信息。它通过符号、线条和标识,展示原材料的流动、加工步骤、操作顺序,以及可能的分支和决策点。
例如,一件装配产品可以先画成“原料接收→来料检验→零件加工→装配→成品检验→包装入库”。这只是主线:来料不合格是否允许接收?成品检验失败后能否返工?返工后回到哪一项检验?这些问题没有出口,图就无法帮助新人处理实际情况。
绘图前还要分清用途。面向生产协作的概览图,重点是工序和流转关系;岗位作业指导书还需要具体操作要求、设备条件与判定依据;涉及管线、仪表、设备参数的专业工程图,需要按适用规范编制。不要用一张通用流程图代替这些专业文件,也不要把日历上的施工进度直接当作工艺顺序。
2. 生产工艺流程图的应用
生产工艺流程图在制造、食品加工、化工等领域都有应用。它的价值在于把难以口头说明的交接和分支摆出来,便于讨论;是否带来效率或质量改善,还要结合执行记录判断。不同场景应突出不同的信息。
| 应用领域 | 图中重点表达什么 | 走读时先问什么 |
|---|---|---|
| 制造业 | 原料、加工、装配、检验与交付 | 上一工序交付的是什么,下一工序何时可以接收? |
| 食品加工 | 原料处理、加工、包装及检查环节 | 各环节的记录和判定依据在哪里,异常批次如何隔离? |
| 化工 | 物料投入、处理环节及产物流向 | 概览图中的步骤是否能对应到经确认的工艺文件? |
| 制药 | 制造环节、批次流转及检查节点 | 每一批的记录能否关联,放行由哪个岗位按什么文件判断? |
| 汽车制造 | 多个零部件加工支线与总装汇合 | 哪些部件齐备并检验合格后,才能进入装配? |
| 电子制造 | 组装、焊接、测试及返修流转 | 测试未通过后去哪里,返修后是否重新测试? |
| 能源生产 | 生产环节、介质流转与上下游接口 | 图中的接口、状态说明能否对应到专业设计和操作文件? |
| 纺织业 | 原料处理与各加工阶段之间的衔接 | 不同批次、颜色或规格是否需要分开标识? |
| 医疗设备制造 | 零件、装配、检验及产品记录 | 哪些记录与产品标识关联,检验完成后的交接条件是什么? |
| 建筑与建材 | 建材加工、验收与现场工序衔接 | 工序的技术前提和现场排期是否被混在同一条线上? |
同一产品也不必把所有信息塞进一张图。管理者看从投入到交付的主线,现场班组看本工序的进入条件与异常去向,质量人员看检验、记录和追溯关系。可以保留一张总图,再把复杂工序展开成子图,并使用一致的工序名称或编号。
3. 五类生产工艺流程图模板,分别怎么看
选模板先看结构是否接近当前任务:是单线加工、多种原料汇合,还是多条零件支线进入总装?下面五张Boardmix社区模板可帮助理解不同的组织方式。行业模板里的工序名称、参数和放行条件,仍需由相应人员按实际产品确认。
通用生产工艺流程图:先建立全过程视图
通用生产工艺流程图将原材料或半成品转变为最终产品的一系列步骤和操作清晰展示,涵盖原材料准备、加工、装配、检验、包装和交付等环节。使用时先确定本图起止范围,再删除不属于当前产品的支线;不要因为模板中有某个工序,就把它当作所有产品的必经步骤。
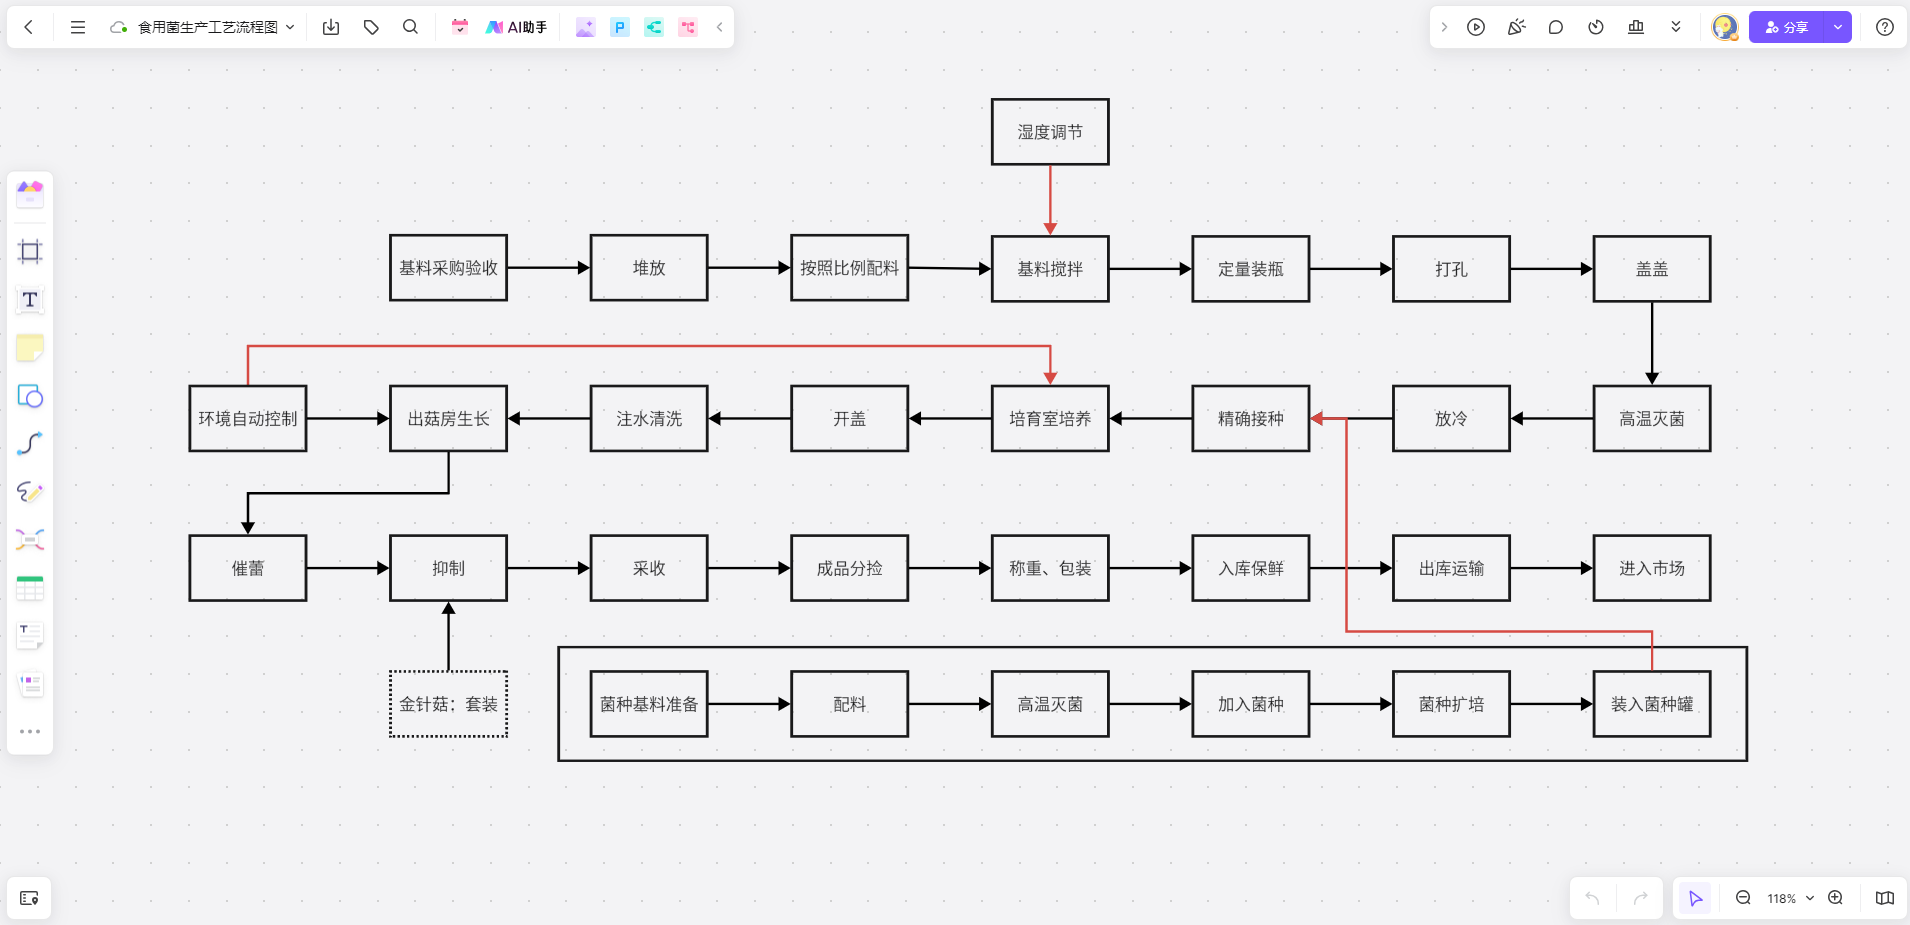
食用菌生产工艺流程图:看清不同投入怎样汇合
食用菌生产工艺流程图展示不同阶段的操作、生产环节与物料流动。读这类图时,重点看培养料、菌种等支线在什么位置进入主线,以及前一阶段结束后具备哪些进入下一阶段的条件。把“某支线已经准备好”和“主线可以立即继续”分开判断,能减少交接理解上的遗漏。
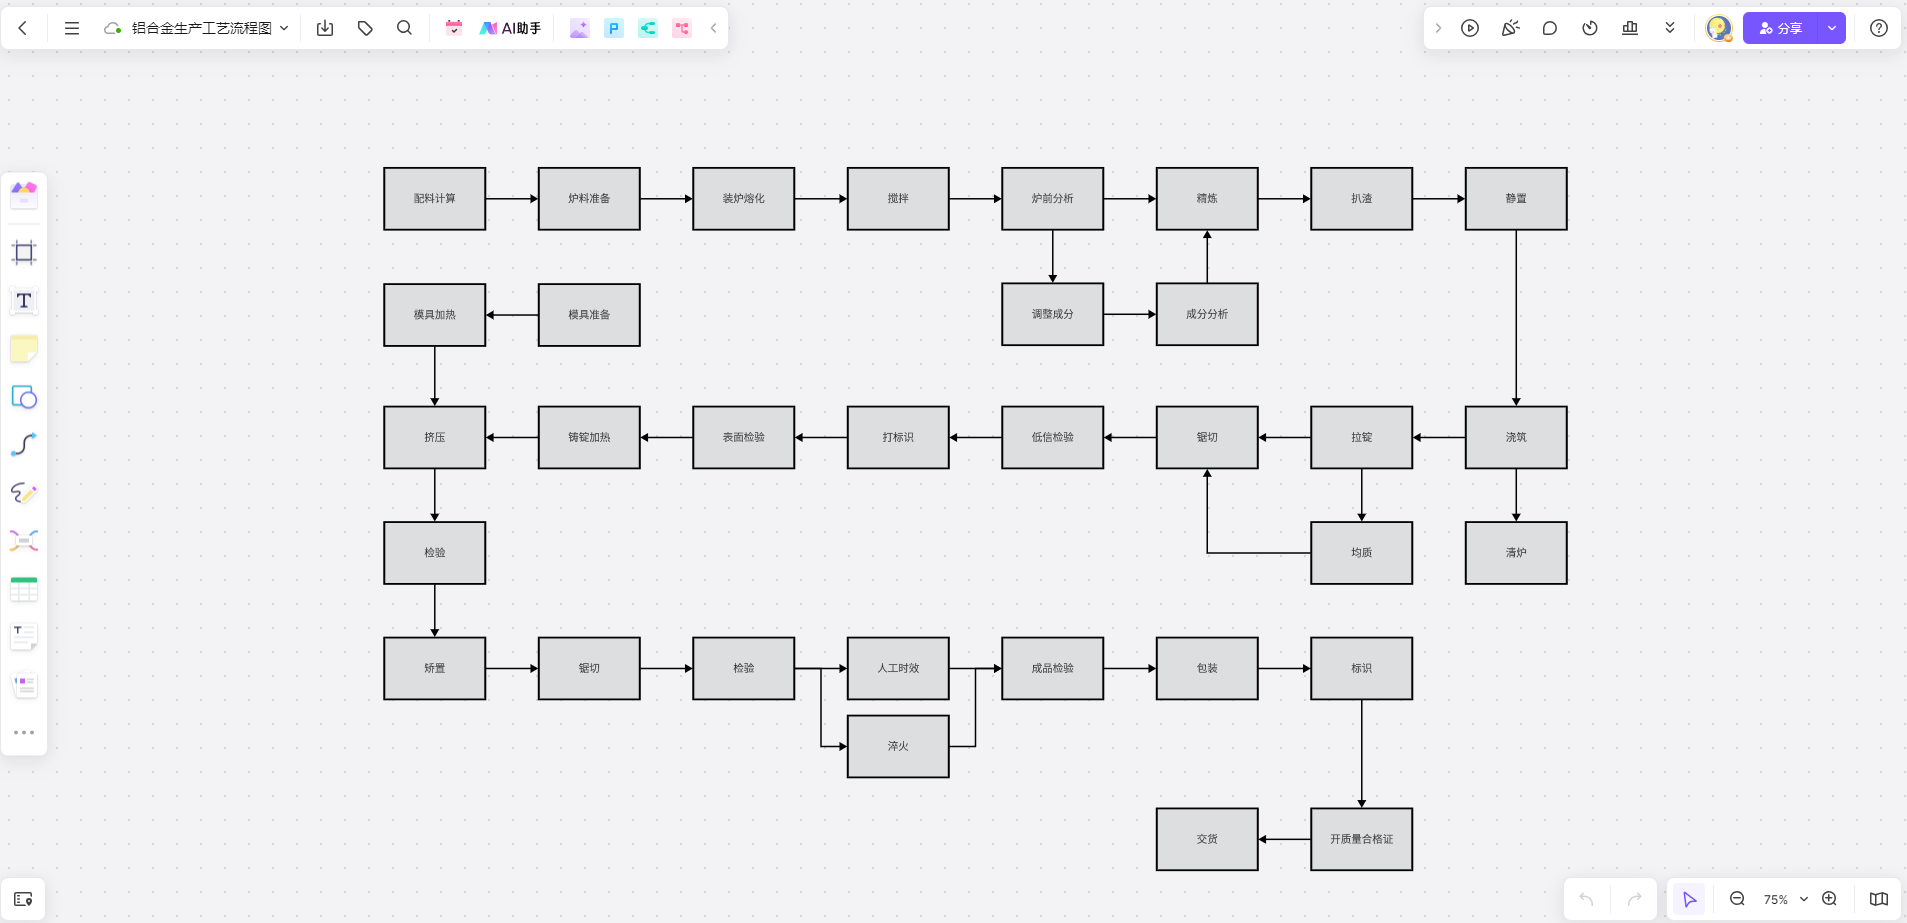
铝合金生产工艺流程图:分清加工阶段与检查节点
这张模板把配料、熔化、铸造、挤压和后续处理等环节连接起来。阅读时可以沿主线逐项检查:哪些是加工操作,哪些是分析或检验,检查结果是否影响后续流向。若要用于具体产品,应另外关联适用的工艺文件和检验要求,避免把模板中的名称直接当成现场作业指令。
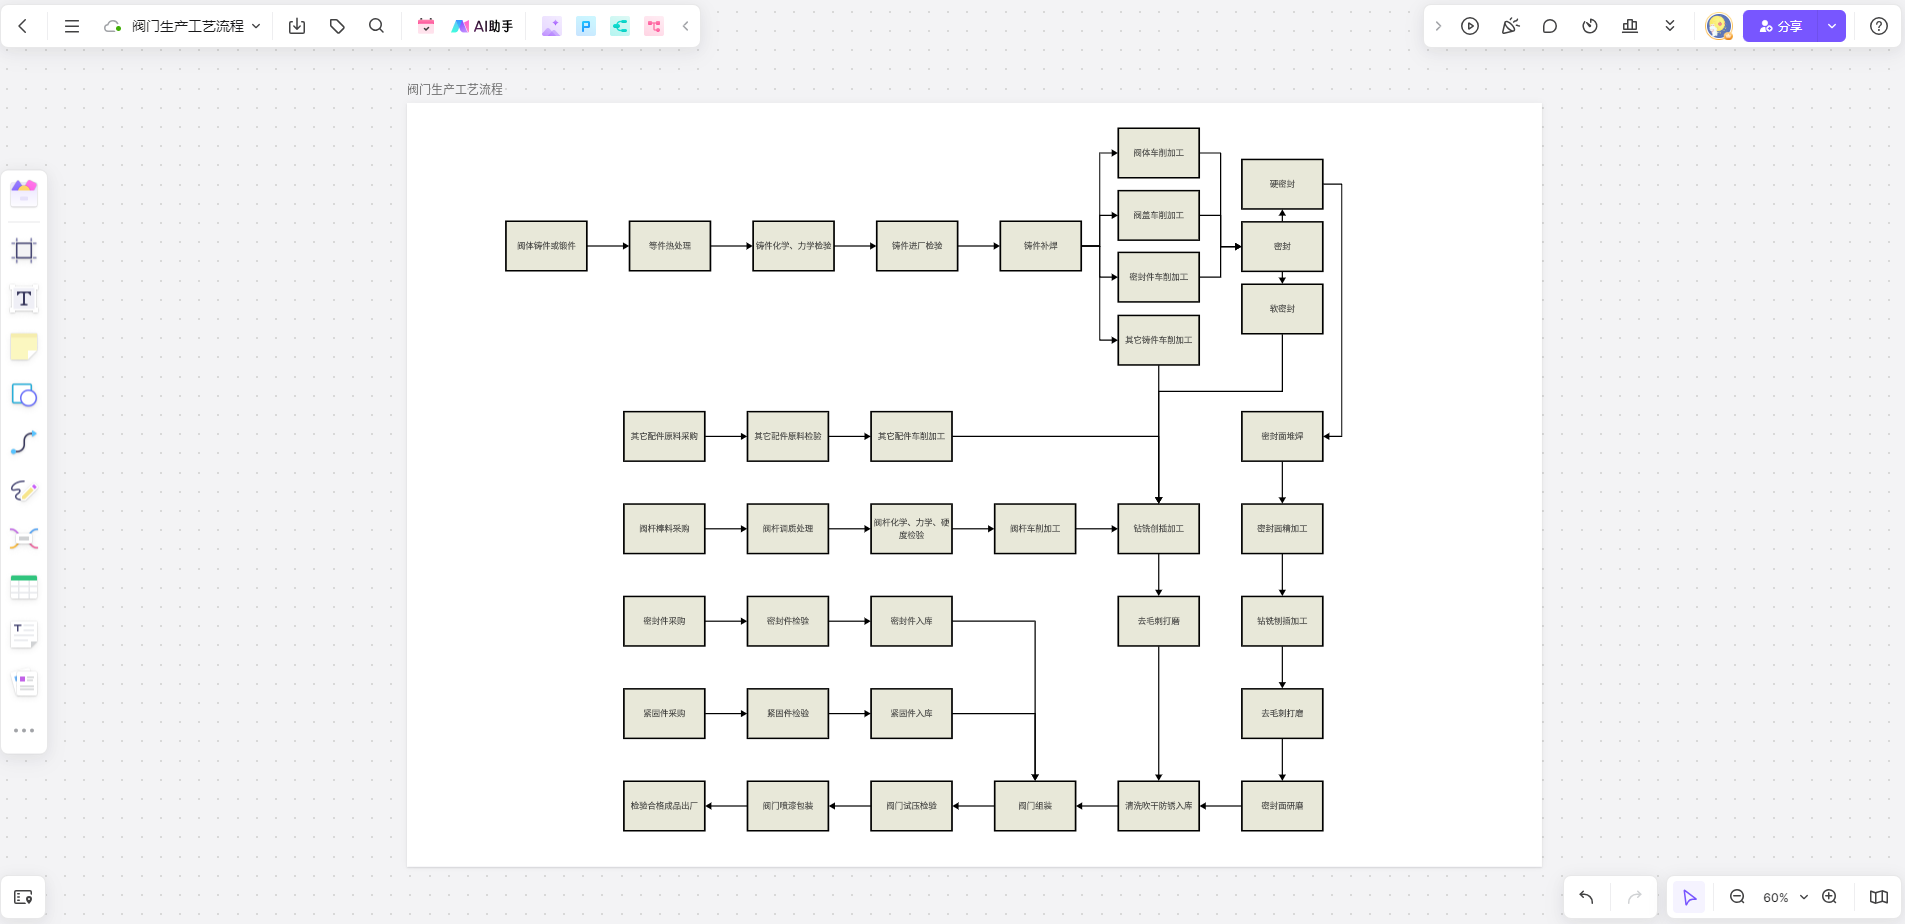
阀门生产工艺流程图:检查零部件支线的装配条件
阀门模板包含多条零部件准备与加工支线,随后汇合到装配和测试。与单线流程相比,评审重点是汇合点:是否需要所有相关部件齐备,是否已经满足规定的检验条件,缺件或不合格件如何处理。把这些条件写在装配节点旁,比只画多条指向装配的箭头更清楚。
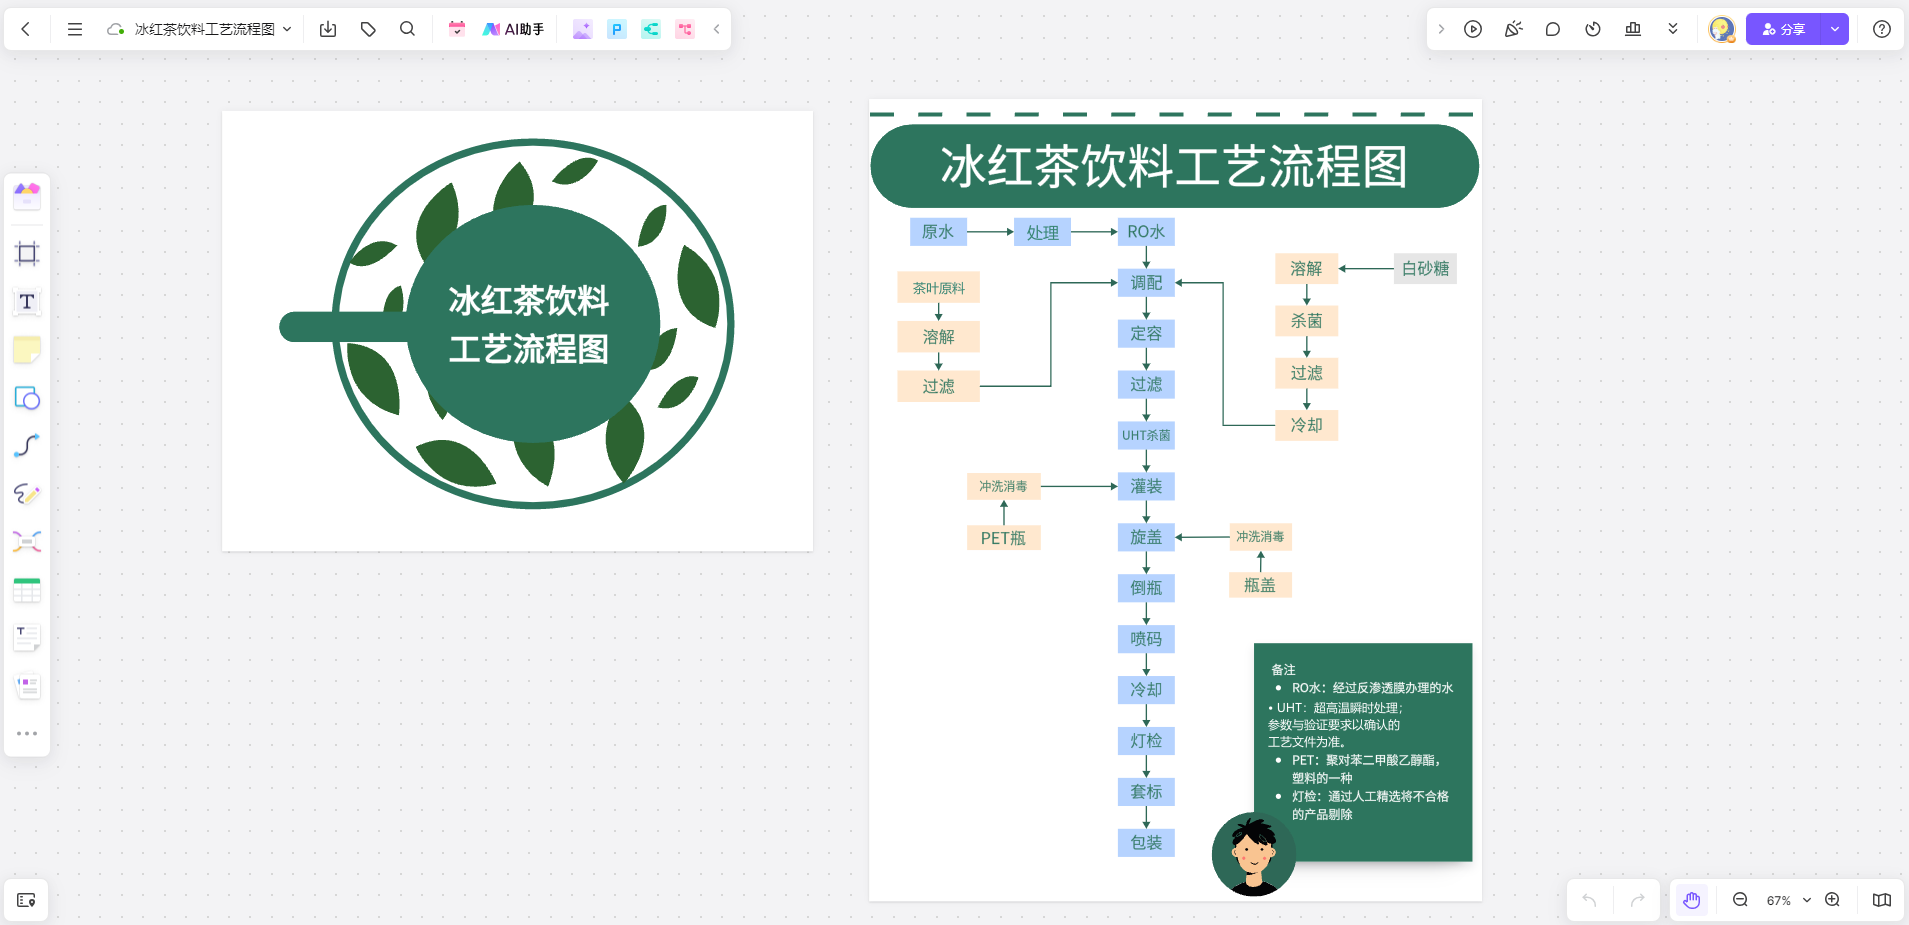
冰红茶饮料工艺流程图:区分配料流向与工序说明
饮料流程图适合观察多种投入怎样进入调配、处理和包装主线。绘制时,原料流向用连接线表达,名词解释和工序文件索引放在旁边;不要把一整段说明塞进工序框。产品配方、处理参数和验证要求应使用已经确认的文件,不能根据通用模板自行推定。
4. 生产工艺流程图常用符号
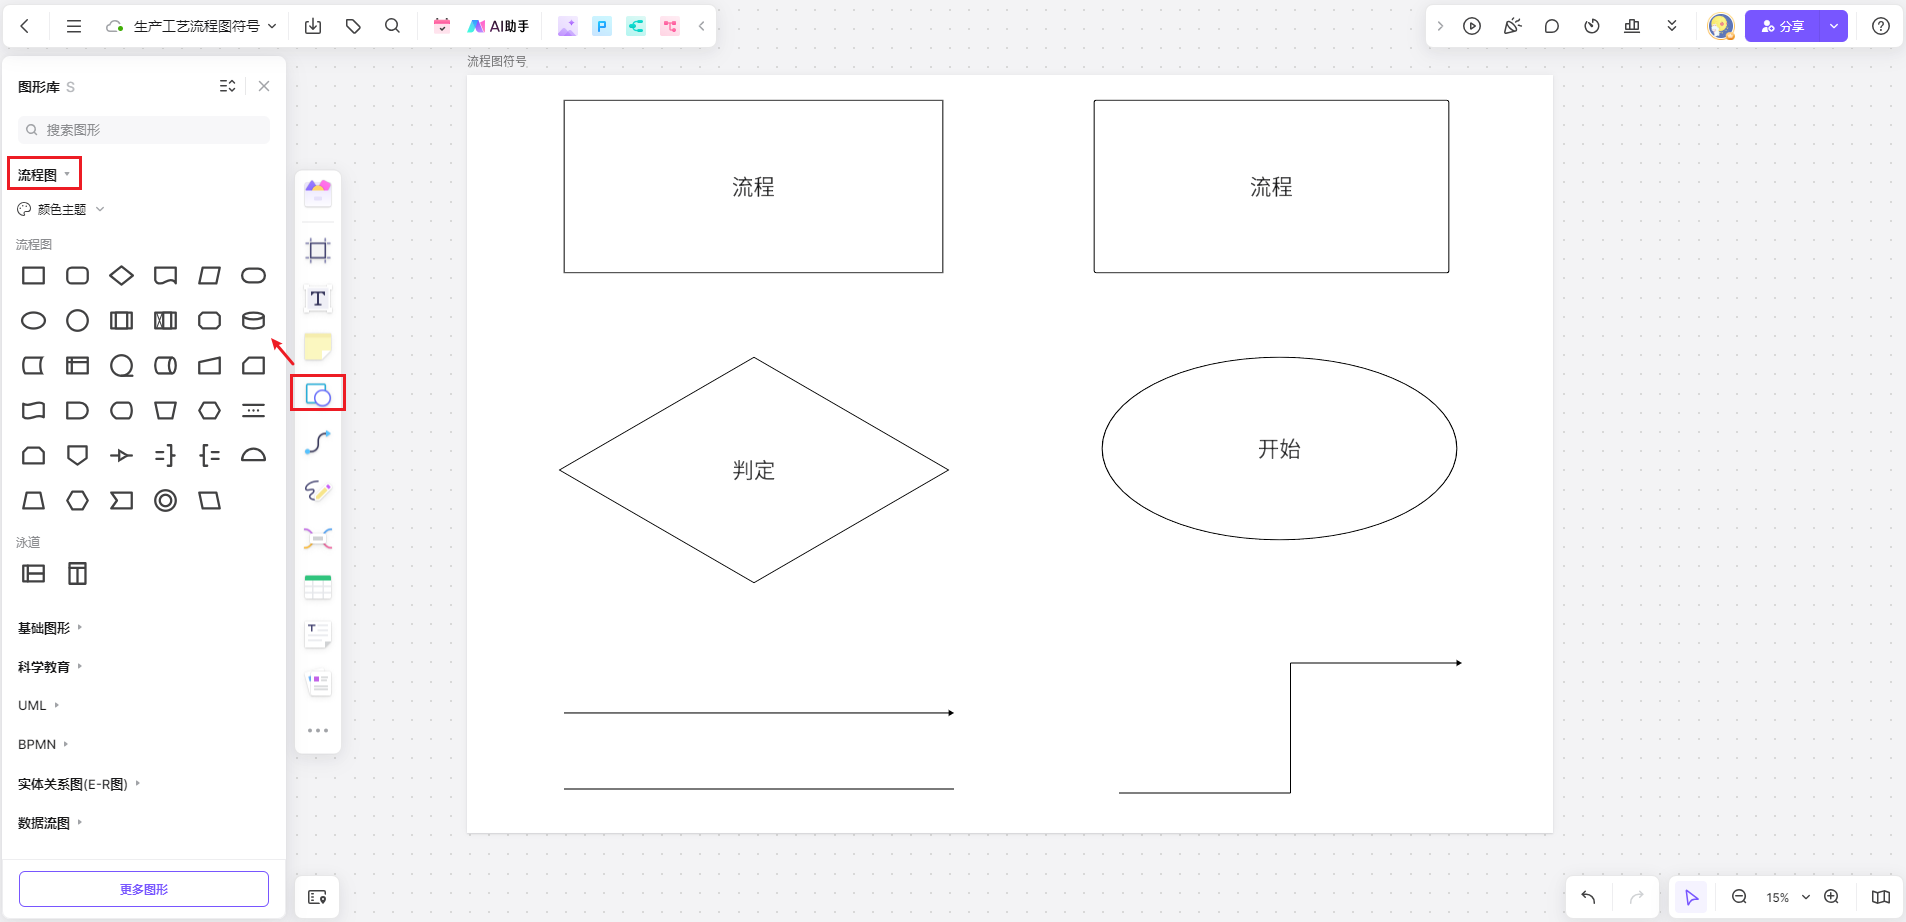
面向团队沟通的通用流程图,先保持符号含义一致。以下用法与ASQ的流程图说明相符;需要专业工艺符号时,再按相应规范建立图例。
| 符号 | 常用含义 | 生产场景中的写法 |
|---|---|---|
| 圆角矩形或椭圆 | 开始、结束 | 接收本批原料;合格品入库 |
| 矩形 | 操作或处理步骤 | 加工零件;装配;执行成品检验 |
| 菱形 | 需要判断并分流的条件 | 检验合格?出口分别标“是”“否” |
| 箭头 | 流向与步骤连接 | 返工后回到指定检验节点,不能只写“返回” |
| 平行四边形 | 输入、输出 | 输入检验数据;输出批次记录 |
| 小圆连接符 | 连接图中分开的部分 | 两处使用同一个编号,便于继续追踪流向 |
“执行检验”和“检验合格?”是两件事:前者是操作,后者是依据结果分流。不要因为节点与检验有关就全部使用菱形。并行工作也不能只靠两条平行线表达;应明确各支线的进入条件、汇合点及汇合规则,并在图例中解释。
5. 生产工艺流程图怎么做:从主线补到异常路径
确定范围,收集现场信息
明确图从哪里开始、到哪里结束,以及对应的产品或批次。以装配产品为例,本图从原料接收开始,到合格成品入库结束;采购下单和客户售后不在本图内。收集已有作业文件、检验记录及现场人员描述,先确认实际做法,再讨论理想做法,避免把两者混成一张图。
列出主要步骤,按流转顺序连接
在Boardmix画布上先放起点和终点,中间用矩形列出“来料检验、零件加工、装配、成品检验、包装入库”。节点写具体动作,不用“生产处理”“相关操作”等含糊名称。按现场流转连接后,再讨论哪些步骤需要拆开,哪些重复说明可以移到节点旁。
补齐不合格、返工与复检路径
只画成功路径最容易遗漏的,是失败后谁接手、怎样继续。以下把同一装配案例的两个检查点展开;处置是否允许以及检验依据,要由负责人员确认。
| 当前位置 | 条件或结果 | 下一步 |
|---|---|---|
| 来料检验后 | 合格 | 进入零件加工 |
| 来料检验后 | 不合格 | 隔离并提交处置,不直接流入加工 |
| 成品检验后 | 合格 | 包装入库 |
| 成品检验后 | 不合格,已确认可以返工 | 执行返工,再回到规定的复检节点 |
| 成品检验后 | 不能返工或处置未定 | 进入隔离/处置流程;图中明确接收岗位与记录 |
“不合格→返工→入库”少了复检,不能仅因返工完成就默认合格。若复检仍不通过,要让流程能再次进入处置判断,而不是形成无人负责的循环。复杂处置可以单独画子流程,并在总图标注它的入口和返回条件。
补上进入条件和记录,控制图面密度
为关键工序增加三项信息:接收什么、输出什么、依据哪份文件判断。例如装配接收已满足检验要求的零件,输出待检成品;成品检验节点旁关联适用的检验文件和批次记录。参数较多时用编号连接说明区,不把工艺文件整段复制进节点。
邀请相关岗位按真实情况走读
请操作、质量、仓储等相关人员分别走一遍正常批次、来料异常和成品返工三条路径。重点检查箭头是否有去无回、判断出口是否完整、汇合条件是否含糊、工序名称是否与现场一致。发现缺项时先修改逻辑,再统一节点间距、连线方向和图例。
确认版本后分享,变更时更新上下游
在图旁保留适用范围、负责人和确认日期。工序改变时,除了修改当前节点,还要核对上游输出、下游输入和相关文件是否同步。需要更多布局方式,可浏览流程图模板;确定当前产品的真实流转后,再选最接近的结构开展协作。

 粤公网安备44030502008643